食品折盒机选型指南:扣底盒、插舌盒、喷胶盒与天地盖一次讲清
很多食品企业的自动化改造,都是从后道包装工位「卡脖子」开始的:前端的和面、成型、速冻、烘烤产能不断往上提,到了折盒、装盒环节却还得靠人工一板一板地撑着。一条速冻水饺产线配六到八名工人折盒装料;一个烘焙车间里,五名工人手工折扣底盒摆上货架陈列;一家糖果厂每到下午,折盒工位就因为疲劳导致节拍越拖越慢——这些场景在国内食品工厂里相当常见。而随着订单量增长,前端产能与后道包装能力之间的缺口只会越拉越大。
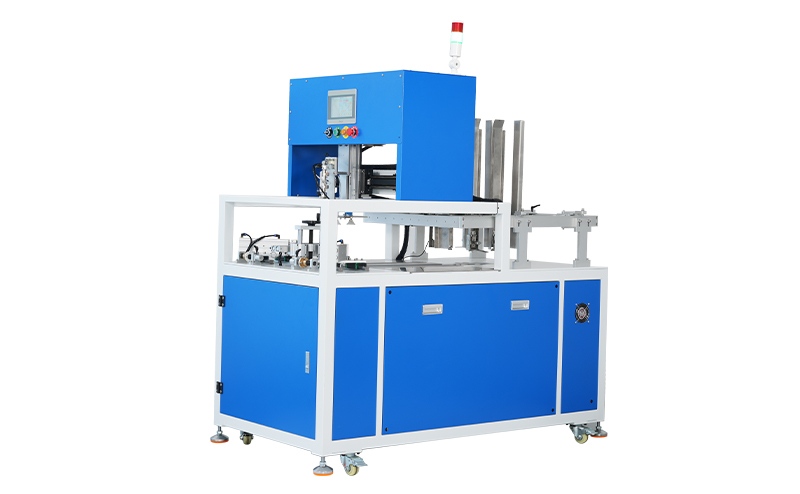
食品折盒机(也叫纸盒成型机、开盒机)就是用来补上这个缺口的设备:它把堆叠在料仓里的平板盒坯自动撑开、折出成型的纸盒,交给后续装料环节,其节拍和一致性是手工折盒难以长期维持的。本文面向食品企业的生产与采购负责人,讲清食品折盒机到底做什么、适配哪些盒型、怎样结合自身产量选型,以及它如何与下游装盒机组成完整的二次包装线。
先看三组国内公开数据,感受一下这条赛道的变化速度。
据中国包装联合会《2024年1—12月中国包装行业运行简报》,2024 年全国包装行业规模以上企业 19473 家,累计完成营业收入 20686.59 亿元;其中纸包装制品及材料营业收入约 5476 亿元(中国包装联合会估算口径),是食品二次包装纸盒的基本盘。
设备端的增长更直观:据国家统计局数据,2024 年全国包装专用设备累计产量 163.25 万台,同比增长 24.5%。也就是说,越来越多的包装工序正在从手工转向设备化。而据中国食品和包装机械工业协会发布的行业运行情况,2024 年我国食品机械和包装机械工业总产值约 3250 亿元,同比增长 8.9%,增速高于全国机械行业平均水平。
另一组与投资决策直接相关的数据是人工成本:据国家统计局《2024年城镇单位就业人员年平均工资情况》,2024 年全国城镇私营单位就业人员年平均工资为 69476 元,折合月均约 5800 元;食品工厂包装岗位加上社保等综合成本,普遍还要在此基础上上浮。人越来越贵、招工越来越难,是折盒工位自动化的直接推手。
食品折盒机的任务很单一:从料仓中逐张取出平板盒坯,把它撑成立体纸盒——折好底盖摇翼和侧板,输出一个等待装料的成型盒。这个过程由设备自动完成,无需操作工介入,常见节拍在每分钟 20—60 盒(具体取决于盒型与机型配置,以售前技术评审确认为准)。
这里要特别区分折盒机和装盒机两个概念,很多初次接触自动化的采购方容易混淆:
实际使用中有两种常见组合:一种是折盒机出盒后接一个人工装料工位,适合产品形态不规则、需要手工摆放的场景;另一种是折盒机直接对接装盒机,组成全自动二次包装线。选哪种,取决于产品类型、产量和车间布局。
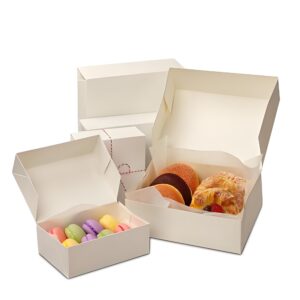
食品二次包装常用的纸盒盒型主要有四类,折盒机可以按盒型做针对性配置——因为不同盒型的展开顺序和机械动作差异很大,机构上并不通用。
扣底盒也叫自动锁底盒,底部摇翼带有互相咬合的插扣结构,盒坯撑开时插扣相互扣紧,无需胶水即可形成承重底。这是需要底部承重的食品产品使用较多的盒型。
折盒机处理扣底盒时,通过机械指结构在折盒过程中把插扣压到位,使成型盒的底扣处于锁定状态,装料后底部不会松开。扣底盒折盒的常见节拍在每分钟 40—60 盒区间,属于节拍较高的配置之一(以实际盒型测试为准)。
典型应用:装托盘水饺、鱼片等速冻食品的冷冻外盒,饼干糕点的烘焙盒,以及底部需要承受较大重量的多件组合装。
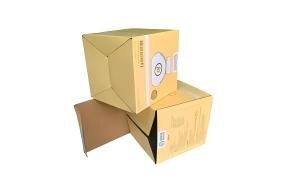
插舌盒分为直插与反插两种,底盖摇翼折入盒体形成底部,是烘焙、零食、糖果类零售包装的主流盒型。
折盒机处理插舌盒时,先压痕定位摇翼,再完成插舌动作。常见节拍同样在每分钟 40—60 盒区间。
典型应用:饼干盒、巧克力排装零售盒、能量棒盒、独立小包装组合盒等。
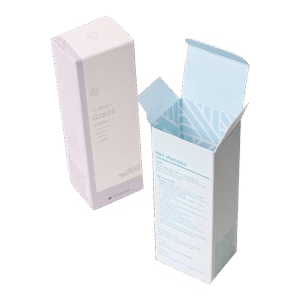
喷胶盒通过热熔胶粘合底盖摇翼,形成封闭式盒底,兼具防开启提示与结构强度。配置喷胶功能的折盒机会集成热熔胶系统,在折合压底之前对摇翼涂胶,并保持压力直到胶层固化。
因为多了涂胶与保压时间,喷胶配置的节拍通常略低于扣底与插舌配置。这类盒型常见于对防开启有要求的产品:高端糖果、出口产品,以及零售采购方明确要求封底防拆的产品。
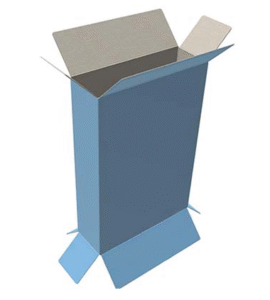
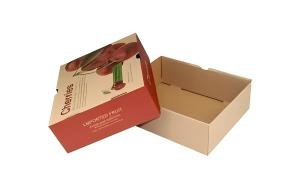
天地盖由分离的底盒与盖盒两个盒坯组成,用于以陈列效果为主要诉求的高端食品包装。折盒机处理天地盖需要不同的机构配置,因为底盒和盖盒分别成型。常见节拍在每分钟 30—40 盒区间。
典型应用:高端巧克力礼盒、烘焙礼盒、节庆礼盒套装——盒子的陈列感本身就是产品价值的一部分。
选折盒机,抓住三个要素:盒型、产量、与下游设备的衔接。
一是盒型兼容性。 盒型是首要决定因素:折盒机构与盒型几何结构一一对应,扣底盒机型不经换模无法处理插舌盒,喷胶机型必须带热熔胶系统。如果车间同时使用多种盒型,建议按占产量多数的那一种盒型来配置主机,其余盒型通过换型件或模块解决。
二是产能与节拍。 节拍必须匹配目标产量,可用下面这个公式估算:
所需节拍(盒/分钟) = 目标日产量 ÷ 班次数 ÷ 每班净生产小时数 ÷ 60
注意「净生产小时」要扣除换型、休息、清洁和偶发停机,一般按每班 6—7 小时估算比较稳妥。
举个例子:日产 2 万盒、两班制、每班按 7 个净生产小时算,持续节拍需求约 24 盒/分钟;再给换型和偶发停机留余量,选择常见 40—60 盒/分钟区间的机型就比较从容。产量更低的场景,则可以考虑紧凑型或半自动配置,投入产出比可能更合适。
三是与下游装盒环节的衔接。 折盒机直接对接装盒机时,成型盒经输送衔接自动进入装盒机进盒口,省去中间的人工搬运。此时两台设备的节拍必须匹配:折盒机出盒快于装盒机用盒,产线会积盒;反过来装盒机就会等盒。我司在售前技术评审阶段会梳理上下游设备的节拍关系,一般把折盒机节拍设定在装盒机需求之上留 10%—15% 的余量,使装盒机不因缺盒而停机。
各品类的盒型尺寸与纸材差异,通过可调导轨与可编程折盒参数适配:我司折盒机可适配的纸板克重常见在 250—600 g/m² 区间(以售前技术评审确认为准)。需要说明的是,现行国标 GB/T 25160-2022《包装 卡纸板折叠纸盒结构尺寸》规定的卡纸板折叠纸盒定量范围为 200—500 g/m²,这与设备适配范围是两个口径,设计盒型时建议两者都对照核查。
纸盒质量的一致性,会沿着产线向后传导。一个底部摇翼没有折到位的纸盒,到了装料工位摆不正产品,到了封盒工位封不严,流到流通环节还可能开底。手工折盒的出力因人而异,一个班次内前后折叠质量都有波动;折盒机每个循环施加的机械力一致,成盒几何尺寸在整个班次内保持稳定。
对接受第三方食品安全审核的食品企业来说,包装工序的稳定性是审核关注项之一。设备化折盒可以输出稳定的过程记录,为「包装工序受控」提供书面证据;手工工序则更依赖人员培训与抽检,对应的文件工作量也更大。
相关国家标准还提供了可对照的检测依据:GB/T 45456-2025《包装 折叠纸盒折痕挺度的测定》规定了折痕挺度的测定方法——折痕挺度直接影响盒坯在设备上的成型稳定性;GB 4806.8-2022《食品安全国家标准 食品接触用纸和纸板材料及制品》则约束了直接接触食品的纸材安全指标。选购设备与设计盒型时,把这些标准纳入核查清单,有助于减少后期整改。
设备端的检测能力也在加强:我司折盒机配有成型检测传感器,扣底盒机型检测插扣是否扣到位,插舌盒机型检测摇翼是否到位,发现成型不良即停机提示,避免不良盒流入下游。对包装外观要求较高的产品,还可以加装视觉检测,在盒坯进入成型工位前核验盒坯到位情况、印刷对位与尺寸偏差,检测数据可并入生产与质量报表。
食品包装线里效率较高的配置,是折盒机直接对接装盒机:折盒机撑盒后经输送带把成型盒送入装盒机进盒口,装盒机完成装料与封盒,中间不需要人工搬盒,产线占地面积也更紧凑。
这种配置下,两台设备需要同步:折盒机出盒偏快,进盒口会积盒;偏慢,装盒机空等。我司的做法是在售前技术评审阶段对上下游设备节拍做匹配设计,把折盒机节拍配置在装盒机需求之上约 10%—15%,让装盒机不因缺盒停机。
也有相当多的工厂选择「折盒机 + 人工装料」的半自动组合——先解决折盒这个消耗人工较多的环节,装料仍由人工完成;后续产量上来后,再把装盒机接上,升级路径平滑。对我司而言,折盒机(折盒、开盒机系列)与装盒机(装盒机系列)本就按可对接设计,扩线时无需推倒重来。
正在开发新品或改版包装的食品企业,建议在设计阶段就把「这台盒子将来由设备折」纳入考量。盒坯几何尺寸、纸板厚度、压痕深浅、摇翼尺寸,都会影响盒坯在折盒机上的送料的稳定性和成型效果。设计定稿后再发现盒型不适应自动折盒,改模成本远高于前期调整。
我司工程团队可以在采购前的盒型评审中给出盒坯优化建议——在不影响外观与使用功能的前提下调整盒坯尺寸,提升成型可靠性。这些建议基于多品类、多盒型的适配经验积累,评审阶段不另收费。
折盒机带来的直接回报,是折盒工位的人工替代。一个手工折盒工位通常需要 2—4 人拆坯、折底、摆盒;设备化之后,这个环节不再需要专职人工,原有人员可以转到装料、质检等产出更高的岗位。
粗略算一笔账(保守口径):假设折盒工位原有 4 人、设备化后保留 1 人看线,相当于释放 3 个岗位。按国家统计局公布的 2024 年城镇私营单位就业人员年平均工资 69476 元折算,月均约 5800 元;加上社保等综合成本,按每人每月 6000—7500 元估计,每月可省约 1.8 万—2.2 万元用工成本。
除人工之外,还有两项收益会随时间累积:一是成盒质量稳定,下游封盒不良与产线卡机减少;二是产量可预期,设备每个班次的产出前后一致,生产排程与下游产能安排更有依据。
综合人工节省与质量收益,两班制食品企业常见的回本周期约在一年到一年半之间;三班制或高产量场景可能更短。以上为保守测算,实际结果与企业用工成本、设备配置和订单饱和度相关,建议以试机数据结合自身情况测算。
1. 一台折盒机能兼容多种盒型尺寸吗?
可以。同一盒型内的尺寸换型,通常通过手轮调节成型模块的导宽即可完成,参数可存入触摸屏(人机界面)随调随用,常见换型时间在十分钟上下。跨盒型(如扣底盒换插舌盒)则需要更换成型模块。
2. 折扣底盒需要胶水吗?
不需要。扣底盒依靠摇翼插扣机械咬合承重,折盒机在成型过程中把插扣压到位即可。喷胶盒才需要热熔胶系统,我司可将其集成在折盒机上。
3. 折盒机能直接对接装盒机吗?
可以。我司折盒机与装盒机按可对接设计:装盒机自动取盒开盒,折盒机对接下游完成人工或自动装料,多数工厂采用这种「自动化 + 人工」的混合产线;也有企业因产品规格特殊,选择折盒机单机使用。
4. 盒坯送料偏斜怎么办?
折盒机配有盒坯检测传感器,盒坯偏斜会在进入成型工位前被识别并停机,操作工排除后重启即可。盒坯尺寸在公差范围内时,这类情况发生频率不高。
5. 换盒型尺寸大概要多久?
同盒型内的尺寸调整,手轮调导宽加调取存储参数,常见在十分钟以内;跨盒型的模块更换一般在半小时量级。
6. 纸板克重有要求吗?
我司折盒机可适配的纸板克重常见在 250—600 g/m² 区间,覆盖多数食品二次包装用纸;具体以盒坯实测与售前技术评审为准。设计盒型时可同时对照 GB/T 25160-2022 的卡纸板定量范围(200—500 g/m²)。
7. 料仓多久补一次料?
以常见机型为例,标准料仓容纳约 200—500 张盒坯(视纸板厚度),操作工每 20—30 分钟补一次料;对补料间隔有要求的场景,可选大容量料仓(约 1000 张)。补料高度可在售前评审时按车间人员操作习惯设定。
在整条二次包装线里,折盒机常常是被低估的一环——大家的注意力多在装盒机上,因为它直接决定装料与封盒;但成盒质量好不好,是从折盒这一步就定下来的。成型稳定的纸盒让装盒机跑得顺、卡得少;成型不稳的纸盒,则会让后面每个工位都跟着出问题。
对初次上自动化的食品企业,折盒机也是合适的切入点:机构相对简单、投入相对低、上手快。折盒环节先稳定下来,再接装盒机、贴标机、装箱机,都是顺着这条地基往上加的升级。
下一步建议:把贵司在用的盒坯样品、盒型图纸和产量需求发给我司,工程团队会在对应配置的机型上试折,并提供试折视频与书面记录(含节拍数据与成型质量观察);也欢迎到我司东莞工厂现场看机。设备配置、交付与安装调试安排以合同约定为准。可通过官网 huanlianauto.com 咨询页面或 折盒、开盒机系列 产品页与我们联系。
热门资讯
2025.11.12
2026.09.21
2026.09.05


 18819113895


